Закрыт Повторный #18540 Зажим для станции
1. Назначение изделия
Зажим предназначен для фиксации алюминиевой банки на станции реверсирования комбайна с целью её герметичного подключения к системе нагнетания воздуха под давлением.
2. Технические требования2.1. Конструктивные требования
Зажим должен обеспечивать надёжную фиксацию банки без деформации её корпуса.
Конструкция должна включать элементы для подключения пневмосистемы (штуцер, быстроразъемное соединение).
Механизм зажима должен быть быстродействующим (ручной или пневматический привод).
2.2. Материалы и обработкаОсновные детали изготавливаются из Сталь 45 ГОСТ 1050-2013.
Твердость рабочих поверхностей после термообработки: HRC 40–45.
Неуказанные предельные отклонения размеров: H14, h14 ± IT14/2.
Неуказанные скругления: R 0,5 мм.
Шероховатость поверхностей:
Рабочие поверхности зажима: Ra 3,2 (где указано).
Посадочные поверхности: Ra 1,6 (для обеспечения герметичности).
Крепление зажима к станции реверсирования: 3 отв. М10×1,5 со зенковкой под угол 90°.
Отверстия под штифты: 2 отв. Ø8,03±0,01 мм.
Базовая плоскость: 100,3±0,02 мм (по чертежу).
3. Требования к документации
3.1. Конструкторская документацияСборочный чертёж (формат А2, масштаб 1:1).
Чертежи деталей (включая форму ч.1, форму ч.2, штифт).
Спецификация с перечнем всех составных частей.
Разрезы и сечения обозначаются как А-А, Б-Б.
Позиции деталей нумеруются в соответствии со спецификацией.
Обеспечить возможность сборки/разборки без применения специального инструмента.
Все острые кромки притупить.
Гальваническое покрытие или окраска для защиты от коррозии.

Закрыт #18501 Оправка
Необходимо выполнить оправку с гайкой из материала сталь 45 или 40 х с закалкой

Прошу вас рассмотреть возможность термической обработки детали (отливки) согласно чертежа.
Наименование изделия, номер чертежа:
Полотно питателя 1-18-120 1-316617-02 СБ — 1 шт.
Марка материала: 35 ХМФЛ
Требуется : термообработка на масло, твердость 250-300 НВ, см. тех. требования чертежа
В случае возможности прошу направить Коммерческое предложение с указанием стоимости и сроков.
По технологическим вопросам обращаться:
к начальнику МСП Калинкину Игорю Владимировичу
к главному технологу МСП Карабенкову Вячеславу Викторовичу

Прошу рассмотреть возможность термообработки сепаратора
Закрыт Повторный #18468 Зажим для станции
1. Назначение изделия
Зажим предназначен для фиксации алюминиевой банки на станции реверсирования комбайна с целью её герметичного подключения к системе нагнетания воздуха под давлением.
2. Технические требования2.1. Конструктивные требования
Зажим должен обеспечивать надёжную фиксацию банки без деформации её корпуса.
Конструкция должна включать элементы для подключения пневмосистемы (штуцер, быстроразъемное соединение).
Механизм зажима должен быть быстродействующим (ручной или пневматический привод).
2.2. Материалы и обработкаОсновные детали изготавливаются из Сталь 45 ГОСТ 1050-2013.
Твердость рабочих поверхностей после термообработки: HRC 40–45.
Неуказанные предельные отклонения размеров: H14, h14 ± IT14/2.
Неуказанные скругления: R 0,5 мм.
Шероховатость поверхностей:
Рабочие поверхности зажима: Ra 3,2 (где указано).
Посадочные поверхности: Ra 1,6 (для обеспечения герметичности).
Крепление зажима к станции реверсирования: 3 отв. М10×1,5 со зенковкой под угол 90°.
Отверстия под штифты: 2 отв. Ø8,03±0,01 мм.
Базовая плоскость: 100,3±0,02 мм (по чертежу).
3. Требования к документации
3.1. Конструкторская документацияСборочный чертёж (формат А2, масштаб 1:1).
Чертежи деталей (включая форму ч.1, форму ч.2, штифт).
Спецификация с перечнем всех составных частей.
Разрезы и сечения обозначаются как А-А, Б-Б.
Позиции деталей нумеруются в соответствии со спецификацией.
Обеспечить возможность сборки/разборки без применения специального инструмента.
Все острые кромки притупить.
Гальваническое покрытие или окраска для защиты от коррозии.

Закрыт #18429 Зажим для станции
1. Назначение изделия
Зажим предназначен для фиксации алюминиевой банки на станции реверсирования комбайна с целью её герметичного подключения к системе нагнетания воздуха под давлением.
2. Технические требования2.1. Конструктивные требования
Зажим должен обеспечивать надёжную фиксацию банки без деформации её корпуса.
Конструкция должна включать элементы для подключения пневмосистемы (штуцер, быстроразъемное соединение).
Механизм зажима должен быть быстродействующим (ручной или пневматический привод).
2.2. Материалы и обработкаОсновные детали изготавливаются из Сталь 45 ГОСТ 1050-2013.
Твердость рабочих поверхностей после термообработки: HRC 40–45.
Неуказанные предельные отклонения размеров: H14, h14 ± IT14/2.
Неуказанные скругления: R 0,5 мм.
Шероховатость поверхностей:
Рабочие поверхности зажима: Ra 3,2 (где указано).
Посадочные поверхности: Ra 1,6 (для обеспечения герметичности).
Крепление зажима к станции реверсирования: 3 отв. М10×1,5 со зенковкой под угол 90°.
Отверстия под штифты: 2 отв. Ø8,03±0,01 мм.
Базовая плоскость: 100,3±0,02 мм (по чертежу).
3. Требования к документации
3.1. Конструкторская документацияСборочный чертёж (формат А2, масштаб 1:1).
Чертежи деталей (включая форму ч.1, форму ч.2, штифт).
Спецификация с перечнем всех составных частей.
Разрезы и сечения обозначаются как А-А, Б-Б.
Позиции деталей нумеруются в соответствии со спецификацией.
Обеспечить возможность сборки/разборки без применения специального инструмента.
Все острые кромки притупить.
Гальваническое покрытие или окраска для защиты от коррозии.

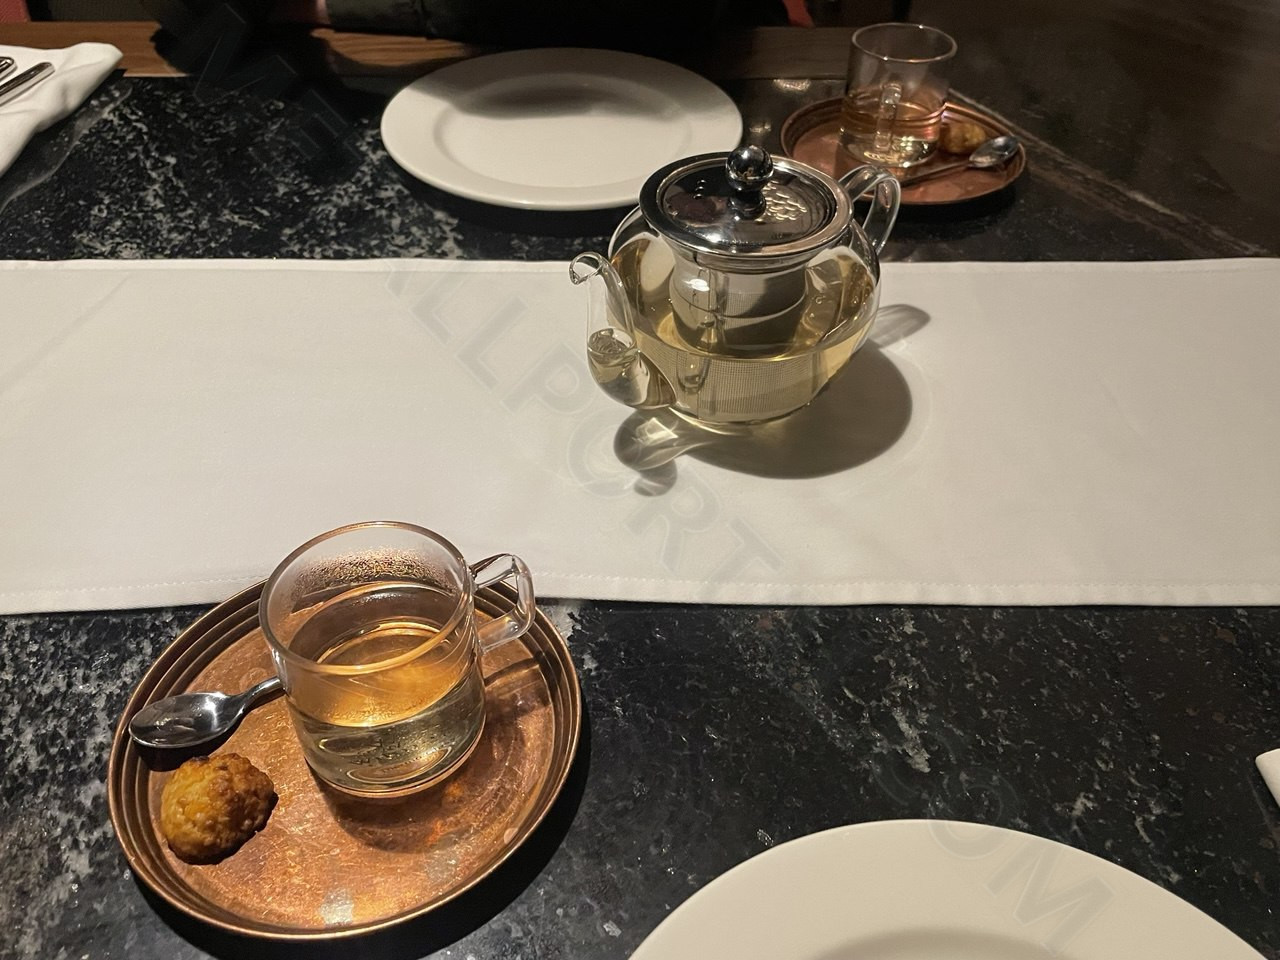
Закрыт #18389 Блюдца медные
Нужно что-то максимально похожее на блюдца, которые увидел в ресторане в подарок. Фото приложу. Диаметр около 15 см.
Могу как самовывозом, так и доставку заказать.
Закрыт #18220 Сборочные единицы
По ссылке СБЕ запрос на сборочные единицы, там же файлы с количеством и материалом, материал присутствует разный. Необходимо уточнить стоимость и сроки изготовления
https://cloud.mail.ru/public/zEyY/fecKV62j6
Решетка вент. 370х1060 4шт
Решетка вент. 660х1050 6шт
Решетка вент. 930х810 76шт
Решетка вент. 960х1200 2шт
из уголка 32мм и полосы 40мм
Закрыт #18163 Поковки
Требуется поковка поковка согласно чертежа (вариант 1)
Приложен чертеж детали.

Все категории
- Снабжение
- Станки
- Инструмент
- Сварочное оборудование и расходные материалы
- ГСМ, технические жидкости
- Резинотехнические изделия, и изделия из асбеста
- Комплектующие и расходные материалы для станков и других машин
- Станочная оснастка
- Тара и упаковка
- СИЗ
- Аренда цеха/склада
- Контроль материалов
- Конструкторские и технологические услуги